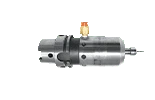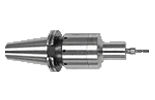
ゴムをきれいに穴あけするには、金属を穴あけするのとは異なるアプローチが必要です。
ゴムは 何も ゴムは金属のように伸び、ドリルを掴み、切削圧力から逸れ、工具がせん断ではなく摩擦すると、にじんだり溶けたりすることがあります。ゴム製のガスケット、シール、バンド、押出成形品、家電部品、自動車の窓用シール、工業用ドアシールなどに穴を開けるメーカーにとって、目標はシンプルです。生産速度で、きれいで真円の、再現性の高い穴を開けることです。
エアタービンツール® この問題を解決するのに役立ちます。 25,000~90,000回転/分のエアタービンモーターおよびスピンドル® 切削時に回転数を維持する。 これらのモーターは、ドリルを一定の切削速度に保つことで、ゴムをきれいに切断し、熱による欠陥や毛羽立ちを減らし、油による汚染を排除すると同時に、大量生産のゴム穴あけラインのサイクルタイムを6~10倍短縮します。
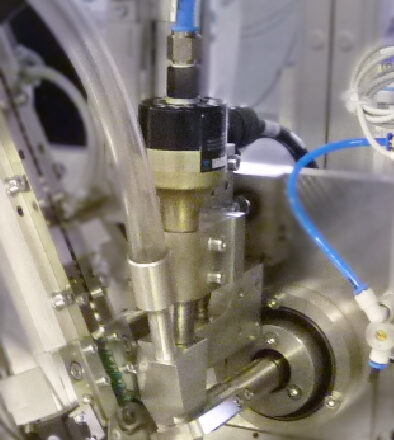
ゴムに穴を開けるのが難しい理由
ゴムは柔軟性、弾力性、そして熱感受性に富んでいます。アルミニウム、鋼鉄、硬質プラスチックのように切削屑を形成するのではなく、ゴムは工具の動きに合わせて変形する傾向があります。この変形によって、以下のような加工上の問題が生じます。
►
切削刃が材料に食い込む前に材料がたわむため、ドリルがふらつく。
►
摩擦や熱によって生じた、穴の縁のにじみや溶融。
►
穴の出口側で、ぼやけた破砕が見られる。
►
穴あけ加工中にゴムが伸びるため、穴の直径が一定しない。
►
穴の周囲が裂けると、シール不良の起点となる可能性がある。
►
部品を押し出し成形後に冷却してからきれいに穴あけ加工を行う必要がある場合、サイクルタイムが長くなります。
これらの問題は 特に ゴム製品の加工工程では、小さな欠陥が何千、何百万もの部品に蓄積されるため、こうした欠陥は目に見える形で現れます。わずかに裂けていたり、真円度がずれていたりする穴でも、ガスケットの密閉性、バンドの伸縮性、窓やドアのシールの経年劣化に影響を与える可能性があります。
エアタービンモーターによるゴム部品の穴あけ® 50,000 回転 202HD
機械工の最大の課題:ドリルがゴムに食い込む前にゴムを切断する
ゴム穴あけ加工をきれいに仕上げるには、切削刃を材料が伸びたり、引っかかったり、擦れたりする前に、十分な速度で材料を切断する必要があります。従来の電動スピンドルは、特に小径の穴あけや連続生産の場合、ドリルが抵抗に当たるとすぐに回転速度が低下します。回転速度が低下すると摩擦が増加し、その結果、ゴムがにじんだり、溶けたり、裂けたり、ギザギザの破断が生じたりします。
特許取得済みエアタービンモーター® およびスピンドル® 同社は従来とは異なるアプローチを採用しています。同社のガバナー技術は、負荷がかかった状態でも高い切削速度を維持するため、ドリルは掘削時や掘削終了時に回転が鈍化しません。その結果、より低温で安定した切削プロセスと、よりきれいな穴あけを実現します。
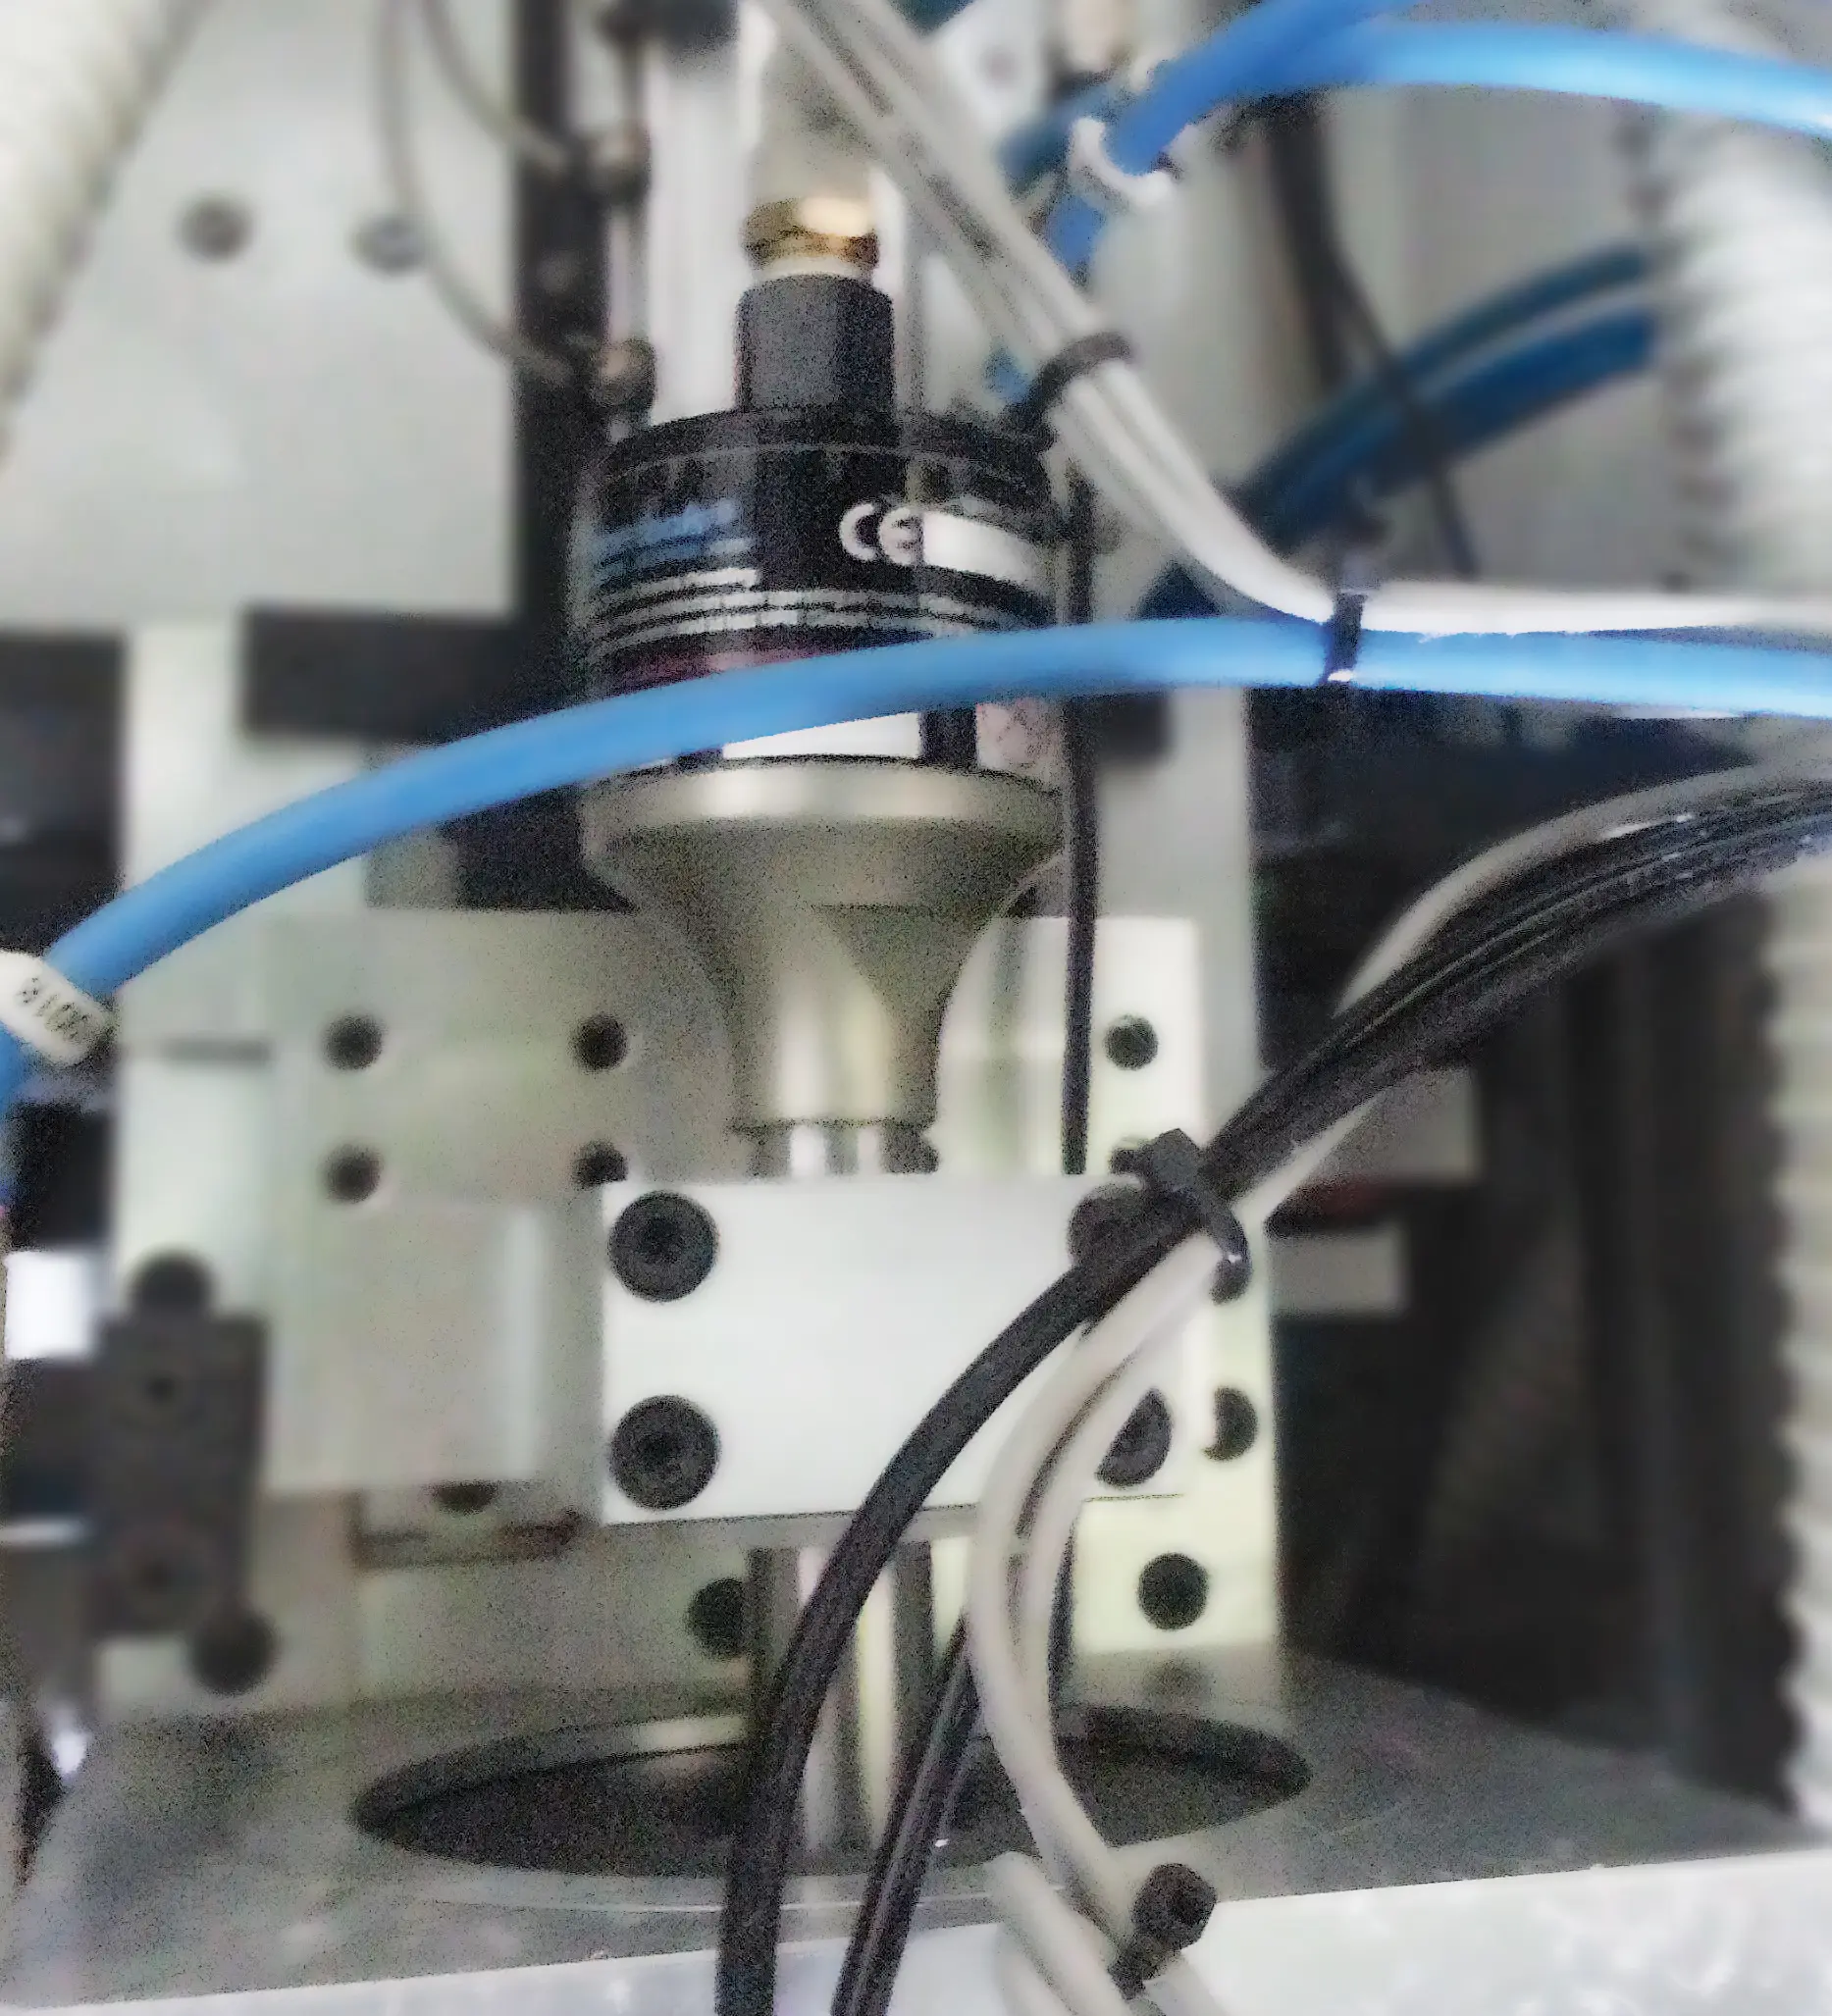
空気タービンモーターの仕組み® およびスピンドル® ゴム穴あけ加工の改善
エアタービンツール® 特許技術は、制御された高回転数、低発熱、低振動、メンテナンスや潤滑が不要という特長を兼ね備えているため、ゴムの穴あけに最適です。 空気タービンモーター ® 202HD 切削時に高速回転を維持するように設計されており、ドリルが擦れるのではなく、きれいに切削するのに役立ちます。
►
一定の高回転数により、ゴムのよりクリーンなせん断が可能になります。
►
低振動は、穴の位置と直径を維持するのに役立ちます。
►
低温切断は、にじみ、溶融、および熱による歪みを軽減します。
►
効率的な切削屑や破片の除去は、穴壁との摩擦を防ぐのに役立ちます。
►
空気圧駆動は、連続運転生産における電動スピンドルの過負荷や過熱に伴う問題を軽減します。
大規模なゴム掘削プログラムにおいて、ある顧客は数十の 数千 エアタービンモーター® 生産ライン全体にわたって適用されています。この規模は、このアプリケーションがいかに重要であるか、そしてサイクルタイム、穴の品質、稼働率のわずかな改善が、いかに大きな投資収益を生み出すかを示しています。
生産用途:クーパー・スタンダード社製自動ギャングドリル
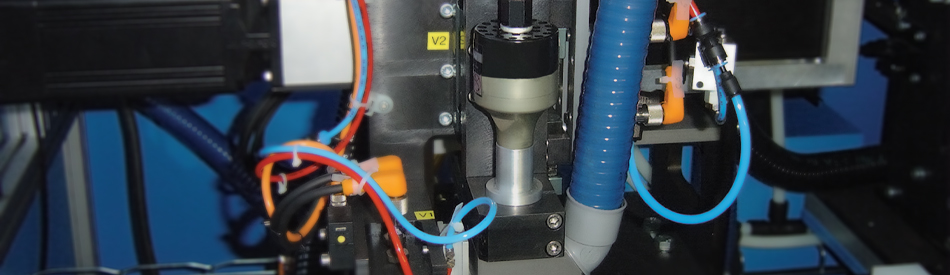
クーパー・スタンダード社はエアタービンモーターを使用しています® ゴム製シール材の自動ギャングドリル加工装置において、複数のモーターが並列に配置され、1回のサイクルで複数の穴を開けることができる。ドリルヘッドはゴム製シール材に前進し、穴あけが完了すると後退し、その後、材料は次のドリル加工のために前方へ移動する。
このアプリケーションでは、クーパースタンダードは0.4 HPのガバナーを使用しました。 50,000 RPM 202HD エアタービンモーター®これは、挿入中も一定の高速を維持する。高速で切断することでゴムがきれいに切断され、繊維の破断のない滑らかな切断面が得られるため、これは重要である。
エアタービンモーター® 切削負荷に合わせて空気流量を増やすこれにより、ドリルがゴムを削る速度を落としたり、擦ったり、引き抜いたりすることなく、きれいに切削を続けることができます。202HDモーターシリーズは、発熱することなく24時間7日高速で動作するように設計されているため、自動ゴム穴あけラインに最適です。これらのモーターは潤滑油を必要としないため、ゴム材料を汚染する潤滑油もありません。
自動化インテグレーターと共同開発されたこのプロセスは、高い生産速度を維持しながら、きれいで均一な穴加工を実現し、溶融、裂け、穴のばらつき、不良品、再加工を削減します。
| アプリケーションスナップショット | |
|---|---|
| Customer | クーパースタンダード |
| 用途 | 自動ゴムシールプロファイル穴あけ加工 |
| 使用モーター | 0.4 HP ガバナー付き 50,000 RPM 202HD エアタービンモーター |
| プロセス | 高速突入穴あけ |
| 材料 | ゴム製シールプロファイル |
| 主な課題 | 溶融、引き裂き、繊維の破断、穴のばらつき、不良品、再加工 |
| 技術的利点 | 切削負荷に合わせて空気流量を増加させることで、プランジ動作中の高速回転を一定に保つ。 |
| 生産利益 | 高回転数エアタービンモーター® サイクルタイムを6~10倍短縮する |
| 運用上の利点 | 24時間7日高速運転、発熱なし |
| 清潔さのメリット | 潤滑油は不要で、ゴム汚染のリスクを低減します。 |
| アプリケーションスナップショット |
| Customer |
| 用途 |
| 使用モーター |
| プロセス |
| 材料 |
| 主な課題 |
| 技術的利点 |
| 生産利益 |
| 運用上の利点 |
| 清潔さのメリット |
| クーパースタンダード |
| 自動ゴムシールプロファイル穴あけ加工 |
| 0.4 HP ガバナー付き 50,000 RPM 202HD エアタービンモーター |
| 高速突入穴あけ |
| ゴム製シールプロファイル |
| 溶融、引き裂き、繊維の破断、穴のばらつき、不良品、再加工 |
| 切削負荷に合わせて空気流量を増加させることで、プランジ動作中の高速回転を一定に保つ。 |
| 高回転数エアタービンモーター® サイクルタイムを6~10倍短縮する |
| 24時間7日高速運転、発熱なし |
| 潤滑油は不要で、ゴム汚染のリスクを低減します。 |
用途:輪ゴム、ガスケット、シール、押出成形品
空気動力モーターで収益を向上
主な用途としては、洗濯機や乾燥機のドア、自動車の窓、産業用ドアなど、柔軟性と確実な密閉性が求められる製品のシール材として使用される連続ゴムバンドの穴あけ加工が挙げられます。これらの用途では、すべての穴が重要になります。
►
洗濯機と乾燥機のドアシール
►
自動車の窓とドアのシール
►
工業用ドアシール
►
ゴム製ガスケットとシーリングストリップ
►
押出成形ゴムプロファイル
►
家電製品、自動車、産業機器の組み立てに使用される柔軟なゴムバンド
機械加工技術者や生産技術者は、再現性のある穴位置、一貫した穴径、滑らかな入口および出口エッジ、そして押出成形、トリミング、または組み立て作業に対応できる十分なスループットを必要とします。エアタービンモーター® ゴム穴あけ作業をボトルネックから、迅速で再現性の高いプロセスへと変えるのに役立ちます。
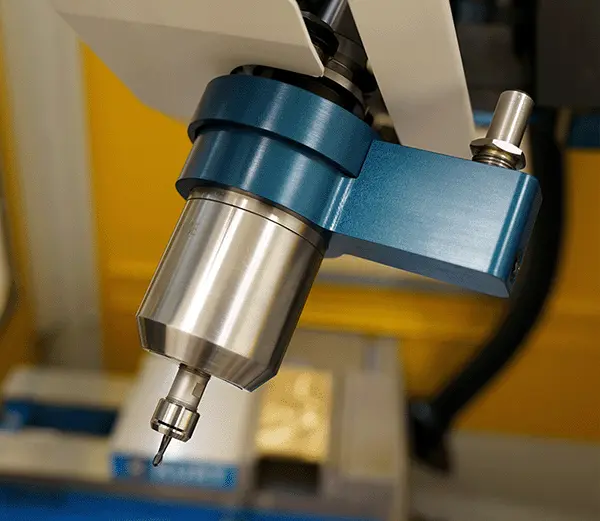
CNC加工および生産用ゴム穴あけ加工の利点
CNC加工において、ゴムの穴あけ加工は、金属、プラスチック、複合材料のように切削できないため、スピンドルの性能に大きく依存します。負荷がかかった状態でCNCスピンドルの回転速度が低下すると、ドリルは切削ではなく摩擦を起こし始め、発熱、汚れ、裂け、そして切断面の品質低下を引き起こします。成形プロファイル、押出成形品、シール、バンド、および繰り返し穴位置が求められる生産部品の場合、穴位置の制御、安定した直径、そしてきれいな入口および出口エッジが求められるのであれば、高速CNCスピンドルが最適なソリューションとなります。
ゴム加工の難しさは、切削前にゴムが動く点にある。柔らかい素材は、工具の進入時や退出時に、持ち上がったり、伸びたり、工具に巻き付いたり、掴んだりすることがある。硬度の高いゴムやウレタンは一般的に加工しやすいが、柔らかい素材はより強力な支持、より鋭利な工具、より速い切削速度、そして慎重な熱制御が必要となる。機械加工業者にとって、ゴム加工は、積極的な材料除去よりも、たわみ、工具の食い込み、摩擦、そして主軸回転速度の制御に重点が置かれることが多い。
材質、穴のサイズ、製造工程に応じて、機械工はゴムが引っ張られたり裂けたりする前に、チューブカッター、パンチ、特注研磨工具、または高速ドリル加工法を使用してゴムを切断することがあります。 エアタービンスピンドル® エクセル CNCおよび自動ゴム穴あけアプリケーションにおいて. 制御式高速技術により、負荷がかかった状態でも回転数が維持されるため、ドリルは切削作業の途中で速度が低下したり、摩擦が生じたり、過剰な熱が発生したりすることなく、切削を継続します。
これは、スピンドル回転速度がわずかに低下するだけでも、スミアリング、ギザギザの切り出し、穴のばらつき、または二次加工が発生する可能性があるため重要です。小さな穴、繊細な形状、およびエッジ品質が重要な用途では、ガバナー付き高速エアタービンスピンドルを使用することで、より安定した切削条件が得られます。自動化された生産ラインでは、これにより、ゴムシールプロファイル、バンド、押出成形品、または成形部品に繰り返し穴を開ける際に、量産に必要な速度と一貫性を維持することができます。
エアタービンスピンドル® 625BT30がHaas DT-1上で50,000 RPMでゴムを切削している。
►
サイクルタイムの短縮高回転数により、生産速度が6~10倍向上します。
►
エッジ品質の向上ドリルは擦り合わせるのではなく切削するため、穴の縁が擦れたり、溶けたり、ギザギザになったりするのを軽減します。
►
より安定した穴安定したスピンドル回転速度は、穴径、入口品質、出口破断を制御するのに役立ちます。
►
スクラップと手直しの削減穴の品質が向上すれば、不良品が減り、手作業による修正も少なくなる。
►
より優れたシール性能滑らかで再現性の高い穴は、ガスケット、シール、ゴム製プロファイルの完全性を保護するのに役立ちます。
►
24 時間年中無休の信頼性歯車や羽根がないということは、熱の影響がなく、したがってデューティサイクルも存在しないということだ。
►
生産ラインの拡張性安定した切削性能により、自動化された製造ラインや24時間稼働の製造ラインにおける繰り返し穴あけ加工に対応できます。
ゴム穴あけ加工プロセスを見直すべきタイミング
もしあなたの工場や生産ラインで以下の症状が見られる場合は、ゴム穴あけ加工の設備を見直す時期かもしれません。
►
穴の縁は溶けていたり、にじんでいたり、光沢があったりする。
►
出口穴に、ぼやけた破損や裂け目が見られる。
►
穴の直径は部品ごとに異なります。
►
ドリルは材料に食い込む前に、少しずれる。
►
部品は穴あけ加工前に長時間冷却する必要がある。
►
モーターや掘削装置が過熱したり、停止したり、頻繁なメンテナンスが必要になる。
►
作業員は、掘削した穴のトリミングや再加工に時間を費やす。
►
ゴムの掘削は、生産ラインの生産量を制限する。
ゴム製ガスケット、シール、バンド、押出成形品を扱う機械工にとって、解決策は単にドリルを変えるだけでは済まないことが多い。モーターが重要なのだ。高速エアタービンツール® 切削刃を適切な速度に保ち、発熱を抑え、よりクリーンで予測可能な穴あけ作業を実現するのに役立ちます。
ゴムの穴あけに関するよくある質問
ゴムをきれいに穴あけする最良の方法は何ですか?
鋭利な工具を使用し、ゴムが過度にたわまないように適切に支え、正しい送り速度と切削速度を使用してください。ガバナー付きエアタービンモーター® 切断時に定格回転数を維持することで、切断速度の維持に役立ちます。
ゴムはドリルで穴を開けると溶けたり、にじんだりするのはなぜですか?
ドリルが切削ではなく摩擦を起こすと、ゴムが擦れたり溶けたりします。これは通常、モーターの回転速度が低下したり、送り速度が不安定になったり、ドリルの刃が鈍くなったり、切削箇所から熱が十分に速やかに放出されない場合に発生します。
ゴムにCNCマシンで穴を開けることはできますか?
はい。セットアップでたわみ、工具のふらつき、熱、および破損を制御すれば、CNC装置でゴムに穴を開けることができます。高速エアタービンモーター® 生産設備に組み込むことで、穴の品質と生産量を向上させることができる。
エアタービンモーターを使用する理由® ゴム穴あけ用ですか?
空気タービンモーター® 低振動で高回転数を維持できるため、負荷がかかった状態でも非常に便利です。これにより、穴の仕上がりがきれいになり、発熱が抑えられ、一貫性が向上し、大量生産のゴム穴あけ加工における不良品の削減につながります。
エアタービンモーターはどのように® 自動化やロボット工学において、ゴムに穴を開けるために使われますか?
自動ゴム穴あけでは、エアタービンモーター® ゴムプロファイル、ガスケット、シール、バンド、押出成形品にきれいで均一な穴を開けるために、治具、機械、またはマルチモーター自動化セルに取り付けることができます。モーターは空気圧駆動で、切削時に高回転数を維持するように制御されているため、ドリルがゴムを溶かしたり、引き裂いたり、穴のサイズにばらつきを生じさせたりすることなく、ゴムに素早く挿入および引き抜く必要がある反復生産ラインに最適です。シールの大量生産には、複数のエアタービンモーターを使用します。® また、複数の穴を順番に、あるいは同時に開けることができるように一列に配置することも可能で、これによりスループットを向上させながら、不良品や手直しを減らすことができます。
ゴム製ガスケット、シールに穴を開ける必要がある。
バンド式成形、あるいは押出成形の方が、より速く、よりきれいにできるだろうか?
当社の技術アドバイザーは、お客様の申請内容を検討するための無料相談を提供しています。
そして、お客様のプロセスに最適なソリューションをご提案いたします。

サービスとサポート
米国とドイツの技術チームからいつでもサポートをご利用いただけます。 修理サービスはフロリダとミュンヘンでご利用いただけます。 当社の工場技術者に +1-561-994-0500 までお電話いただくか、電子メールでご連絡ください。 [メール保護].