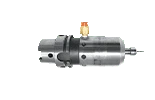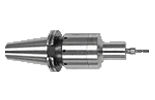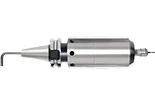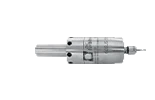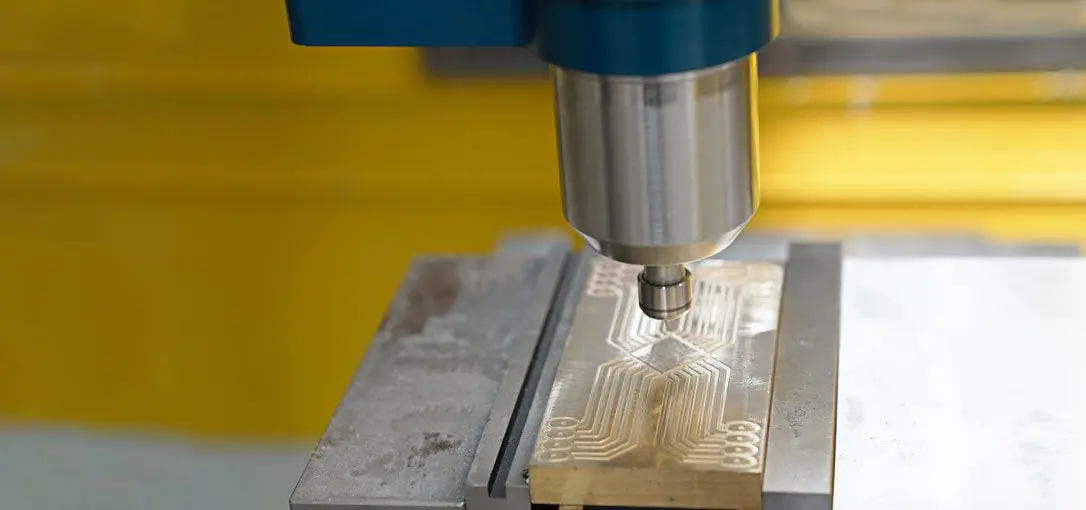
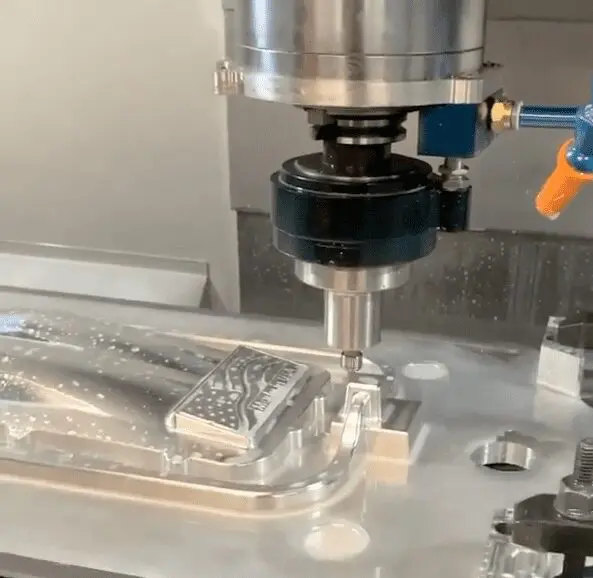
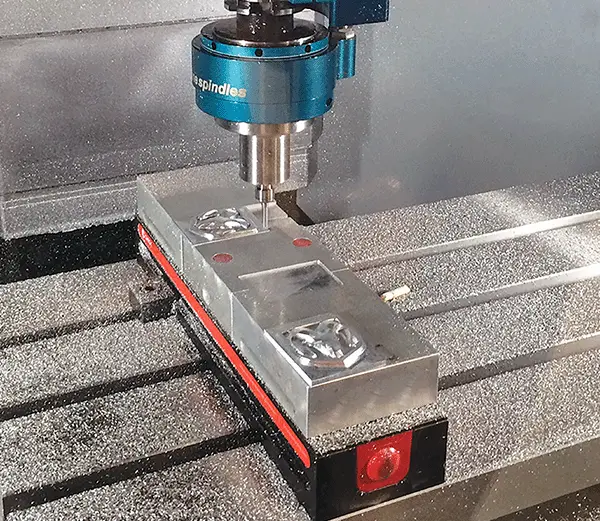
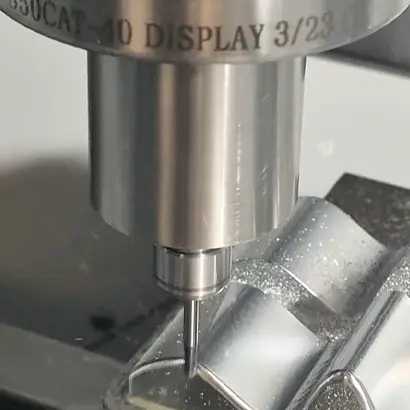
Broches de turbine d'air d'entrée® Intégrez des vitesses régulées de 25 000 à 90 000 tr/min dans votre CNC et vous constaterez l’ampleur des économies que ces broches à entraînement direct peuvent réaliser dans votre application.

Méthodologie

650CAT40

Les vitesses d'avance et de rotation doivent être déterminées afin d'optimiser le temps d'usinage, l'état de surface et la durée de vie de l'outil. Les vitesses, les avances et la puissance requise peuvent être calculées à l'aide du manuel d'usinage et d'une série de formules. Les informations contenues dans le manuel d'usinage supposent des vitesses de production, c'est-à-dire une durée de vie moyenne de l'outil inférieure à deux heures.

Les vitesses de production indiquent la production maximale pour le coût de l'outillage, bien qu'elles soient parfois peu pratiques pour les petits travaux réalisés en atelier. Cependant, les vitesses et les avances calculées constituent une référence utile pour déterminer les vitesses à utiliser dans notre cas. L'exemple suivant montre comment calculer les vitesses et les avances pour une opération de fraisage de surface ou de rainurage.

Comparaison de la vitesse de coupe avec une fraise de 1.5 mm

Broche de machine standard à 12,000 XNUMX tr/min = Avance de 2.22"/min (56.5 mm/min)

Broches de turbine à air® Série 625 à 50 000 tr/min constants = Avance de 9.28"/min (235.6 mm/min)

Votre vitesse de coupe est multipliée par 4.2 grâce aux broches à turbine à air.®!

En plus de réduire le temps de cycle, la précision de l'outil de coupe est améliorée et sa durée de vie prolongée

Vitesse de coupe = (D × π × Vitesse de broche )/1000

Valeurs du manuel du machiniste

SFM (pi/min)
Pieds surfaciques par minute

Aussi appelée vitesse de coupe. Vitesse d'un point sur le diamètre extérieur de l'outil. La valeur dépend du matériau.

FPT (po)
Alimentation par dent

Aussi appelé Chip Load. Quantité de matière enlevée par chaque dent au cours d'une seule révolution. La valeur dépend du matériau brut, de la taille de l'outil et du matériau de l'outil.

FHP (HP*min/in3)
Facteur de puissance du cheval

Le nombre utilisé pour calculer la puissance requise. La valeur dépend du matériau.

Autres variables
►
D (po):
Diamètre de l'outil
►
N:
Nombre de dents ou flûtes
►
COD (en):
Profondeur de coupe
►
RPM:
Rotations par minute ou vitesse de broche
►
IPM :
Pouces par minute. Aussi appelé taux d'alimentation. La vitesse à laquelle la pièce est déplacée dans l'outil.
►
MRR :
(in3/min) Taux d'enlèvement de métal, Taux d'enlèvement de volume
►
HP:
Cheval-vapeur, puissance nécessaire
Formules
►
RPM:
SFM*12/(1.618*D)
►
IPM :
FPT*N*RPM
►
MRR :
IPM*DOC*D
►
HP:
RMM*HPF

Broche de turbine à air® Comparé au système de perçage principal Fanuc Robodrill, les temps de cycle de la broche principale sont réduits de moitié.

Temps de cycle réduit de 25 minutes à 50 000 tr/min ! Usinage de laiton par aspiration avec broches à turbine à air®

Renseignements sur la candidature

►

Action : Empocher

►

Matière: Laiton

►

DOC : 0.1" (5 passages)
Broche principale Robodrill
►
La vitesse:
10,000 RPM
►
Avance:
10 IPM (254 mm/min)
►
Temps d'un cycle:
51 minutes
Broches de turbine à air® Série 625
►
La vitesse:
50,000 RPM
►
Avance:
50 ipm (1270 mm/min)
►
Temps d'un cycle:
25 minutes

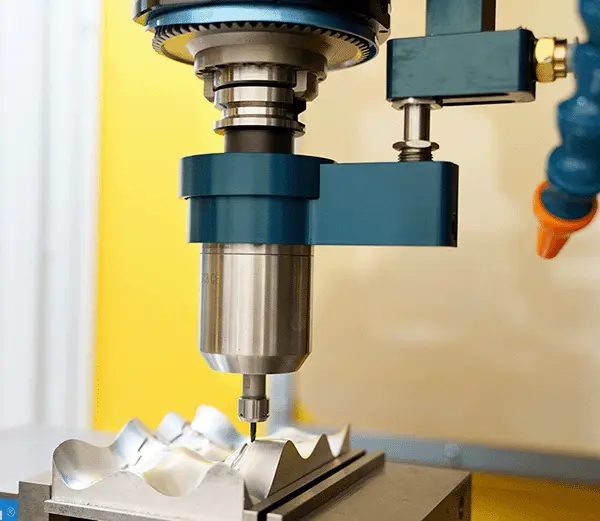
Broche de turbine à air® contre la broche principale Haas : 2 heures réduites à 20 minutes

Cette broche CNC de 40,000 XNUMX tr/min coupe considérablement votre C/T

Renseignements sur la candidature

►

Action : Finition

►

Matière : AW2024/31355

►

DOC : 0.126 mm

►

Pas : 0.12 mm

►

Outil : Ø 3 mm
Broche principale Haas
►
La vitesse:
8,000 RPM
►
Avance:
728 mm / min
►
Temps d'un cycle:
2 heures et 3 minutes
Broches de turbine à air® Série 650
►
La vitesse:
40,000 RPM
►
Avance:
3,640 mm / min
►
Temps d'un cycle:
21 minutes

Étude de cas : réduction du temps de cycle CNC de plus de 80 %

Dans une étude comparative récente, l'aluminium AW2024/31355 a été usiné à la fois avec une broche CNC Haas standard de 8 000 tr/min et avec les outils à turbine à air.® Série de broches 650, chacune équipée d'un outil à bout sphérique. Le temps de cycle…

Matière: AH2024/31355
Outil: 3 mm Ø
DOC:0.126 mm
Étape:0.12 mm
Vidéos associées

Restauration de montres de poche anciennes en montres-bracelets à l'aide de montres vortic et d'outils à turbine à air®

Le surfaçage 3D à 40,000 4 tr/min réduit les temps de cycle par XNUMX

Témoignage de Ken Stauver de KS Analytical Systems

Les temps de cycle sont considérablement réduits ! Perçage de l'aluminium à 50,000 XNUMX tr/min sur Robodrill
Service et assistance

L'assistance est toujours disponible auprès de notre équipe technique aux États-Unis et en Allemagne. Le service de réparation est disponible en Floride et à Munich. Appelez nos techniciens d'usine au +1-561-994-0500 ou envoyez-nous un e-mail à [email protected].